В прецизионном производстве небольшая неточность в нанесении клея или жидкости может создать удивительно дорогостоящую производственную проблему. Избыток материала может загрязнить соседние компоненты, недостаточное количество клея может ослабить соединение, а неравномерное дозирование может привести к доработке или браковке узлов. Поскольку электронные компоненты становятся все более компактными, а автоматизированные производственные линии требуют большей повторяемости, производители должны уделять более пристальное внимание конструкции каждой детали в системе подачи жидкости.
Специальная прецизионная коническая игла может помочь решить эти проблемы, адаптируя геометрию дозирующего наконечника к материалу, заготовке и производственному процессу. Целью производителей является не просто использование более тонкой иглы, а достижение надежного потока, точного размещения и стабильных результатов в реальных условиях эксплуатации.
1. Почему стандартные иглы-дозаторы могут не соответствовать производственным потребностям
Стандартные дозирующие иглы практичны для общего применения, но геометрия фиксированного наконечника может не подходить для каждого клея, компонента или пути дозирования. Игла, которая хорошо работает с жидкостью низкой вязкости, может создавать чрезмерное сопротивление при использовании с более толстым материалом. Слишком большой наконечник может привести к скоплению лишней жидкости, а слишком маленькое отверстие может увеличить давление подачи или повысить вероятность засорения.
Эти проблемы особенно актуальны при сборке электроники, прецизионной сварке, производстве автомобильных компонентов и промышленной герметизации. Производителям может потребоваться нанести небольшое количество эпоксидной смолы, УФ-клея, смазки, паяльной пасты или герметика, не размазывая материал по близлежащим поверхностям.
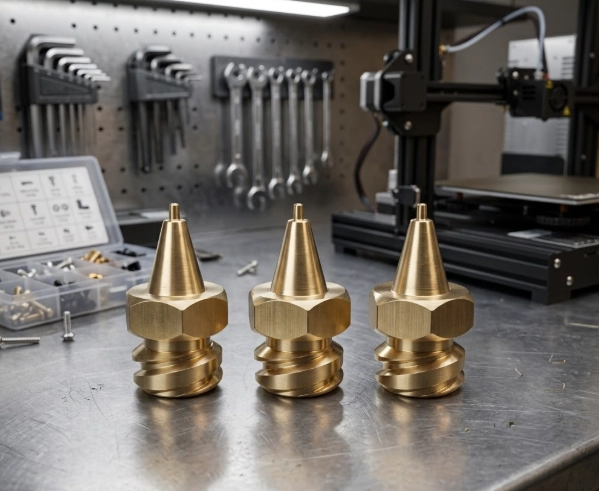
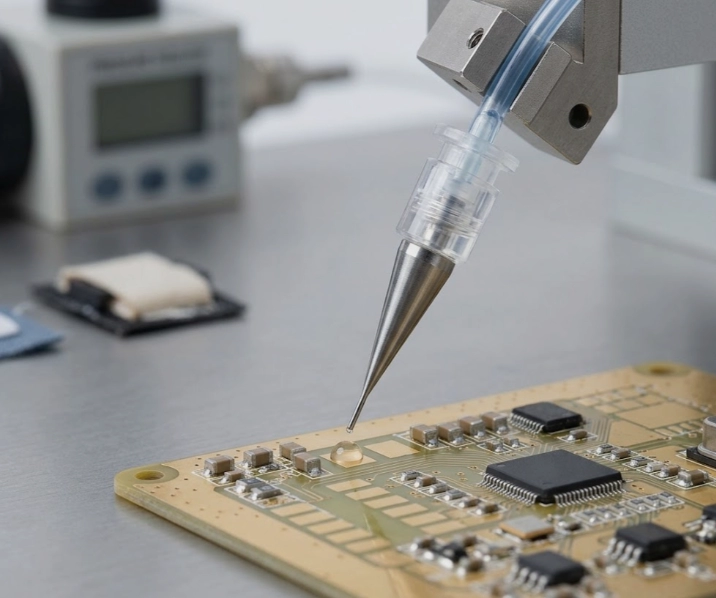
Коническая игла имеет конический кончик, который сужается к выходному отверстию. В зависимости от своей геометрии и размеров эта конструкция может обеспечить лучший доступ к ограниченным пространствам и поддерживать контролируемое размещение материалов. Однако конусность сама по себе не гарантирует точности. Внутренний диаметр, размер выпускного отверстия, длина иглы, свойства материала и параметры дозирования должны работать вместе.
2. Сопоставление геометрии иглы с поведением жидкости
Одним из наиболее важных факторов выбора является вязкость жидкости. Жидкости с низкой вязкостью текут относительно легко, тогда как клеи и пасты с высокой вязкостью обычно требуют большей силы для прохождения через узкий проход. Некоторые материалы также чувствительны к сдвигу, зависят от температуры или склонны к отверждению под воздействием воздуха или света.
Поэтому выбор иглы, основываясь только на ее диаметре, может привести к противоречивым результатам. Инженеры должны учитывать следующие факторы вместе:
● Внутренний диаметр и размер выпускного отверстия: они влияют на сопротивление потоку и количество материала, которое может пройти через наконечник.
● Геометрия конуса: переход к выпускному отверстию влияет на внутренний путь потока и должен соответствовать материалу и требуемой схеме дозирования.
● Длина иглы. Более длинные пути прохождения жидкости могут увеличить сопротивление и повлиять на реакцию во время дозирования.
● Совместимость материалов: Игла и ее соединительные детали должны выдерживать химические свойства жидкости.
● Давление выдачи и время цикла. Выбранная геометрия должна работать в пределах практических ограничений давления и времени для оборудования.
Важное значение имеет тестирование на реальном производственном материале. Конструкция, которая хорошо работает с эталонной жидкостью, может по-другому вести себя с эпоксидной смолой с наполнителем, быстроотверждаемым клеем или абразивным составом.
3. Уменьшение дефектов в автоматизированном дозировании
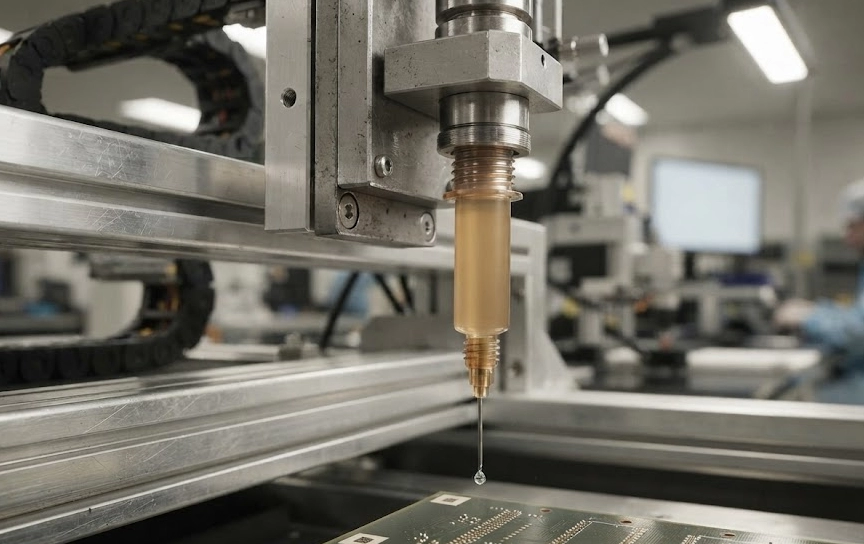
Автоматизированное производство зависит от повторяемости результатов в течение тысяч циклов дозирования. Даже незначительные изменения в выпускном отверстии, соединении или внутренней поверхности могут привести к неравномерным отложениям, капанию, налипанию или скоплению материала на наконечнике.
При диагностике этих проблем производители должны смотреть не только на саму иглу. Давление подачи, время срабатывания клапана, температура жидкости, возраст материала, расстояние от сопла до заготовки и настройки обратного всасывания — все это может повлиять на конечный результат отложения. Смена иглы может помочь, но ее следует оценивать как часть всего процесса дозирования.
Например, при нанесении клея рядом с небольшими электронными компонентами подходящий конический наконечник может помочь операторам добраться до узких мест, ограничивая при этом ненужный контакт с соседними деталями. При точном склеивании правильная геометрия выпускного отверстия также может помочь контролировать размещение валиков. Результат по-прежнему зависит от проверки процесса и согласованных настроек оборудования.
Производственные группы должны отслеживать размеры отложений, точность размещения, частоту дефектов и интервалы очистки во время испытаний. Эти измерения обеспечивают более надежную основу для выбора иглы, чем простой визуальный осмотр.
4. Когда индивидуализация становится целесообразным
Кастомизацию стоит рассмотреть, когда стандартные иглы постоянно не соответствуют технологическим требованиям или когда замена производственного приспособления обходится дороже, чем адаптация дозирующего компонента.
Индивидуальная коническая прецизионная игла может быть выбрана в соответствии с требуемой длиной, размерами выходного отверстия, геометрией конуса, типом соединения и доступным пространством для установки. Для автоматизированного оборудования согласованность размеров особенно важна, поскольку путь подачи и запрограммированные координаты проектируются с учетом определенной геометрии инструмента.
Прежде чем запрашивать индивидуальный дизайн, покупатели должны подготовить практическую спецификацию: название жидкости и диапазон вязкости, целевой размер отложения, геометрию подложки, давление подачи, частоту цикла, необходимое соединение, а также любые соответствующие химические условия или условия окружающей среды. Примеры деталей, чертежи и фотографии приложения могут помочь прояснить ограничения.
Затем испытания прототипа должны проверить постоянство потока, утечку, повторяемость дозирования и совместимость с существующим оборудованием. Кастомизация должна решать документированную производственную проблему, а не вносить ненужную сложность.
5. Выбор партнера-производителя для обеспечения долгосрочной стабильности
Игла, которая показала хорошие результаты в одном испытании, также должна оставаться пригодной для повторного производства. Покупатели должны оценить контроль размеров, отслеживаемость материалов, где это необходимо, надежность соединения, согласованность партий и способность поставщика понимать требования конкретного применения.
Contriu поставляет компоненты для промышленных дозаторов, в том числе конические конические дозирующие иглы и другие решения для точной подачи жидкостей. Ассортимент промышленной продукции компании предназначен для применений, где важными факторами являются геометрия иглы и совместимость оборудования. Покупатели, оценивающие прецизионную коническую иглу по индивидуальному заказу, должны подтвердить доступные спецификации и обсудить с поставщиком предполагаемую жидкость, условия эксплуатации и необходимые размеры.
Правильный процесс оценки учитывает общую производительность производства, а не только закупочную цену. Надежное дозирование может помочь сократить отходы материала, перерывы в очистке и необходимость доработок, если игла правильно подобрана к процессу.
Заключение
Изготовленные по индивидуальному заказу прецизионные конические иглы наиболее полезны, когда производителям необходим лучший контроль над размещением жидкости, доступом к ограниченным зонам или совместимостью с конкретной производственной установкой. Их производительность зависит не только от формы наконечника: поведение жидкости, размеры выходного отверстия, настройки оборудования и стабильность производства — все это влияет на результат.
Четко определив проблему дозирования и проверив иглу в реальных производственных условиях, производители могут принимать более обоснованные решения, улучшать повторяемость процесса и уменьшать количество дефектов, которых можно избежать. Для применений, которые невозможно эффективно решить с помощью стандартных спецификаций, Contriu можно рассматривать как поставщика для обсуждения требований к дозирующим иглам для конкретного применения.